
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Произвођач високоефикасне машине за млевење
БОСИ Тоолс је произвођач машина за млевење из Кине, који нуди и стону брусилицу и вертикалну брусилицу. Од мотора од чистог бакра до прецизних челичних зупчаника високе чврстоће, и од проширене и задебљане основе до тихог дизајна без буке — БОСИ машине за млевење комбинују стабилне брзине ротације са издржљивим структурама, обезбеђујући поуздану подршку за брушење за индустрије као што су механичка производња, инструментација и хардверски алати.
Можемо да пружимо савете за одабир и прилагођена решења на основу стварних услова рада. Слободно нас контактирајте у било ком тренутку.
Принцип рада
Принцип рада БОСИ машина за млевење је једноставан и директан: брусни точкови се монтирају директно на оба краја осовине ротора мотора од чистог бакра, ротирајући синхроно при 2.840 о/мин када се укључе, чиме се ротирајућа кинетичка енергија мотора претвара у способност брушења.
Након што се мотор покрене преко центрифугалног прекидача, вратило ротора покреће прецизне челичне зупчанике високе чврстоће на оба краја да се ротирају синхроно, са брусним точковима причвршћеним за крајеве вратила прирубницама.
Када радни предмет дође у контакт са површином ротирајућег брусног точка, абразивна зрна на точку секу материјал радног предмета великом брзином, производећи фино струготине и варнице. Цела серија има тихи дизајн без буке за смањење буке од млевења.
Проширена и задебљана основа апсорбује микро-вибрације настале радом мотора, обезбеђујући да брусни точкови раде глатко без њихања при контакту са радним предметом.
Величине точкова се крећу од 125 мм до 250 мм, са величином зрна и тврдоћом у складу са позиционирањем модела—мање величине су погодне за фино оштрење, док су веће величине погодне за уклањање великог материјала.
Вертикална брусилица има осовину точка постављену вертикално, омогућавајући точкове различите гранулације да се конфигуришу на оба краја истовремено; једна страна за грубо брушење, а друга за фину завршну обраду, омогућавајући радном комаду да мења процесе између два точка без заустављања машине.
Који материјали се могу обрадити?
Апликације за брушење за БОСИ машине за брушење покривају две главне области: обраду метала и завршну обраду неметала:
1. Угљенични челик и легирани челик
Оштрење алата за струг, поновно усмеравање бургија и ивица равних длета. Столни модели од 200В/370В, упарени са висококвалитетним брусним точковима, погодни су за оштрење алата и уклањање ивица малих радних комада. За легирани челик високе тврдоће препоручује се одабир модела точка од 250 мм, који нуди већу површину брушења и брже одвођење топлоте.
2. Ливено гвожђе и ливени челик
Брушење капија за ливење и уклањање линија за раздвајање. Вертикални модел од 750В има точкове различите гранулације монтиране истовремено на оба краја своје дугачке осовине, омогућавајући ефикасан радни ток са грубим млевењем на једној страни и фином завршном обрадом на другој.
3. Нерђајући челик и обојени метали
Брушење трагова завара од нерђајућег челика и уклањање неравнина са бакарних и алуминијумских делова. Неопходно је прећи на специјализоване брусне плоче погодне за одређени материјал како би се спречило зачепљење које се јавља код стандардних точкова. Модели од 550В/750В имају велику резерву обртног момента, одржавајући брзину без пада под великим оптерећењем.
4. Инструменти и прецизни делови
Поновно оштрење бургија малог пречника, обликовање микро бушилица и враћање резне ивице нониусних чељусти. Компактни 125 мм модел стола погодан је за фини рад на радном столу.
5. Одржавање хардверских алата
Обнављање врхова шрафцигера, обликовање ивица длета и оштрење маказа. Цела серија усваја уједначен дизајн брзине од 2.840 о/мин, тако да пребацивање између различитих модела не захтева поновно подешавање притиска руковаоца.
Уобичајени проблеми и решења
|
Уобичајени проблем |
Анализа узрока |
Решење |
Одговарајући БОСИ дизајн |
|
Ниска ефикасност брушења, промена боје радног предмета и жарење |
Туп брусни точак или нетачна величина зрна; прекомерни притисак увлачења који доводи до прегревања радног предмета |
Обуците површину точкова комодом за точкове; изаберите точак мање гранулације за грубо млевење и на одговарајући начин смањите притисак на доле |
Висококвалитетни точкови имају добра својства самооштрења; мотор од потпуно бакра одржава снажно задржавање брзине на константним 2.840 о/мин |
|
Треперење точка, високе вибрације |
Точак је постављен ван центра или је прирубница лабава; неравномерно хабање око обима точка након дуже употребе |
Исправите монтажу прирубнице да бисте осигурали равност и пазите да нема колебања током пробног рада; користите комоду да исправите точак пре употребе |
Проширена и задебљана база апсорбује вибрације; Прецизни челични зупчаници високе чврстоће имају високу тачност мреже |
|
Мотор не успева да се покрене |
Напајање није прикључено или неисправан прекидач; оксидовани контакти на центрифугалном прекидачу |
Проверите напајање и утикач; центрифугални прекидач захтева стручну проверу и замену |
Почетни намотај мотора од чистог бакра има велику маргину; контакти центрифугалног прекидача су посребрени да би се одупрли оксидацији |
|
Разбијање точкова и летећи фрагменти |
Точак је ударен или је влажан; брзина ротације прелази номиналну вредност точка |
Пре монтирања, тапните на точак и слушајте—користите само ако је звук чист и без тупости; ради у празном ходу 30 секунди; прекорачење називне брзине је строго забрањено |
Димензије точкова и брзина су стриктно усклађени; штитник пружа потпуну заштиту |
|
Нестабилност базе, дрхтање главе машине |
Површина радног стола је неравна, или основни вијци нису затегнути |
Користите гумене подлошке да изравнате четири угла базе; затегните све монтажне завртње |
Проширена и задебљана основа има низак центар гравитације; ливена основа је отпорна на вибрације и стабилна |
Како одабрати праву машину за млевење?
|
Избор димензија |
МД-Т125 Стона плоча |
МД-Т150 Стона плоча |
МД-Т200 Стона плоча |
МД-Т250С Стона плоча |
МД-Л250С Вертикални |
|
Повер |
200В |
370В |
550В |
750В |
750В |
|
Вхеел Сизе |
125мм |
150мм |
200мм |
250мм |
250мм |
|
Волтаге |
220В |
220В |
220В |
380В |
380В |
|
Препоручени сценарији |
Фино оштрење, одржавање микро алата, уклањање ивица делова инструмента |
Оштрење кућног алата, скошење малих радних комада |
Радионичка спајалица, бургија и оштрење алата за струг, брушење трагова завара |
Уклањање великог материјала, брушење капије за ливење, искошење великих радних комада |
Серијско брушење у механичкој производњи, инструментацији и индустрији хардверских алата |
Избор се заснива на величини радног комада и учесталости брушења. За фино оштрење и кућне сценарије, 125мм/200В или 150мм/370В Бенцхтоп модели су лагани и енергетски ефикасни. За оштрење алата у радионици и уклањање ивица, модел од 200 мм/550 В је радни коњ, са избалансираним подударањем површине точка и снаге.
За тешко брушење или искошење великих радних комада, 250 мм Бенцхтоп модел нуди широк точак и довољну снагу. Ако је потребно серијско млевење и ефикасност тока рада је приоритет, Вертикални модел, са два точка која раде истовремено на оба краја, може се конфигурисати са различитим зрнцима за груби и фини рад, што га чини погодним за механичку производњу и индустрију хардверских алата.
Мере предострожности за употребу
1. Лична заштитна опрема
Приликом рада машине за млевење морате носити заштитне наочаре или штитник за лице; правац варница за млевење не сме бити окренут било коме. Носите маску за прашину, јер је сува метална прашина штетна за респираторни тракт. Строго је забрањено ношење рукавица за време рада са столном млином како би се спречило да рукавице буду ухваћене у ротирајући точак.
2. Монтажа и преглед точкова
Пре него што монтирате нови точак, лагано ударите по његовој страни дрвеним чекићем и слушајте; користите га само ако је звук чист и није досадан. Између прирубнице и точка мора се поставити мекани одстојник, а причврсна навртка треба умерено затегнути; прекомерно затезање ће напукнути точак. Након монтаже, пустите машину у мировању дуже од 2 минута и проверите да нема ненормалних вибрација пре почетка рада.
3. Радни одмор и чишћење
Одржавајте размак од 2-3 мм између брусног точка и радног остатка. Повремено прилагођавајте радни одмор како се точак истроши. Прекомерни зазор може проузроковати да се радни предмет заглави између точка и остатка, што доводи до лома точка.
4. Оперативни положај
Станите са стране машине за млевење док је користите, држећи тело ван равни ротације. На овај начин, чак и у мало вероватном случају да се точак разбије, нећете бити директно погођени. Приликом брушења држите радни предмет чврсто и стабилно, примените лагани контакт са површином точка и померајте га равномерно. Строго је забрањено ударање радног предмета о точак. Никада не користите страну брусног точка за брушење осим ако то изричито дозвољава одређени модел.
5. Животна средина и напајање
Одржавајте радни простор сувим и чистим. Модели на 220В морају бити поуздано уземљени. Вертикални модел од 380В мора да повеже професионални електричар. Смер ротације точкова никада не сме да буде усмерен на каблове за напајање или водове ваздуха/гаса. Поставите модел на столу на стабилан радни сто и причврстите вертикални модел за под помоћу анкер вијака.
6. Одржавање и замена
Када се два тока за брушење истроше до тачке где њихова разлика у пречнику прелази 10%, треба их истовремено заменити да би се одржала симетрична равнотежа. Чувајте брусне плоче на сувом месту како бисте спречили апсорпцију влаге. Годишње нанесите маст отпорну на високе температуре на мењач. Редовно проверавајте дужину угљених четкица и чистите отворе за вентилацију на кућишту.


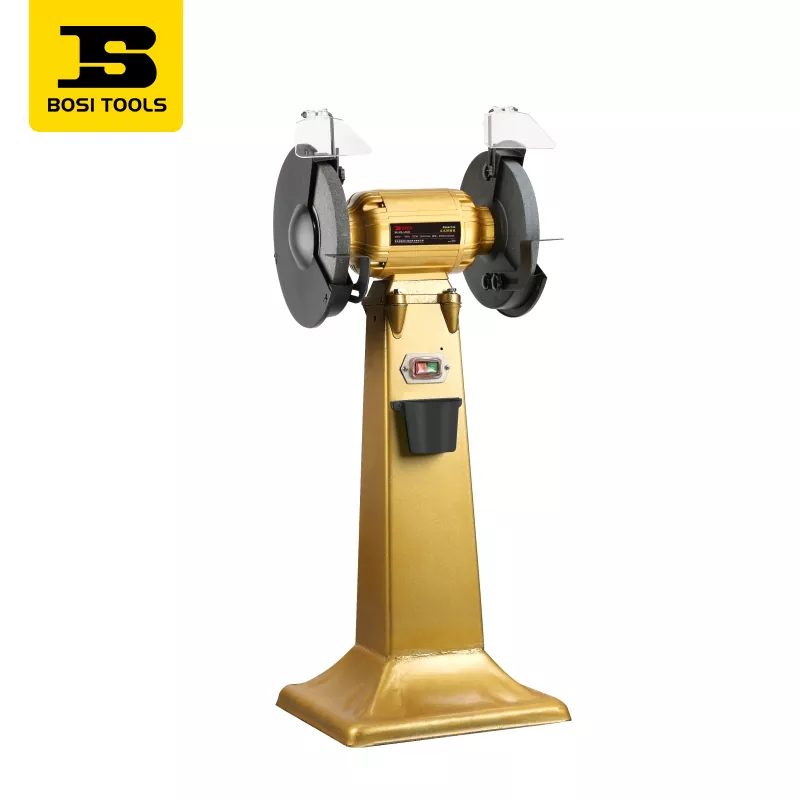
Вертикална машина за брушење
Ово је машина за вертикално млевење МД-Л250С кинеског произвођача БОСИ. Поседује мотор од 750В, брусни точак пречника 250мм, напон од 380В и брзину празног хода од 2840 о/мин. Погодан је за операције брушења у индустријама као што су производња машина, инструментација и хардверски алати. Има робусну вертикалну структуру, високу ефикасност и стабилност. Упити и узорци су добродошли.
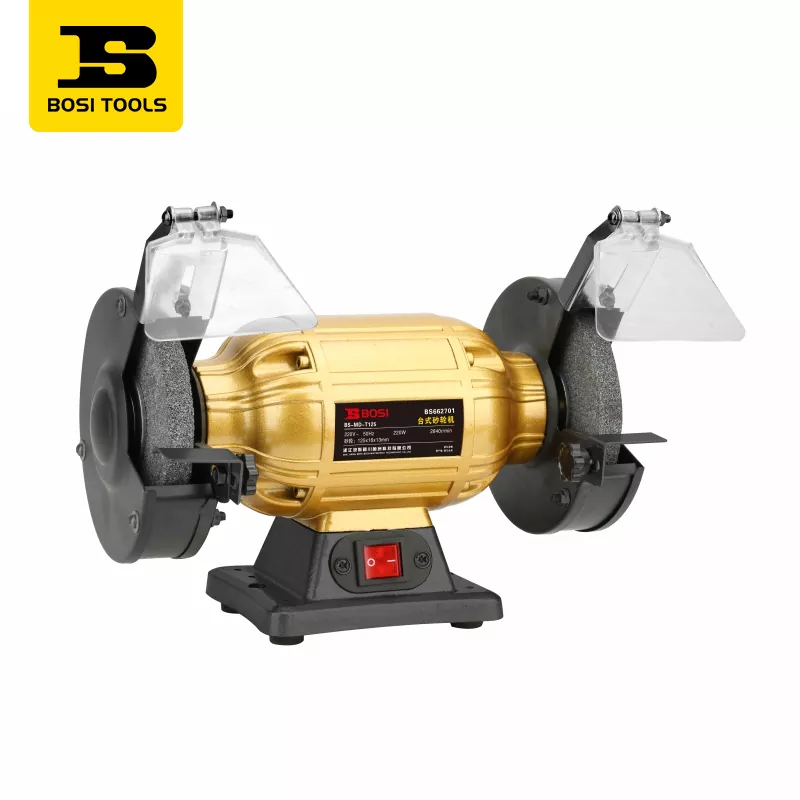
Столна брусилица
БОСИ је поуздана фабрика серије стоних брусилица, наши производи имају пречнике брусних точкова од 125-250мм и снагу од 200-750В. Мотори од чистог бакра пружају моћне перформансе и тих дизајн без буке. Висококвалитетне брусне плоче, челични зупчаници високе чврстоће и проширена, задебљана база осигуравају издржљивост. Погодно за оштрење алата, уклањање ивица и брушење метала. Контактирајте нас за директну цену.




-
E-mail